
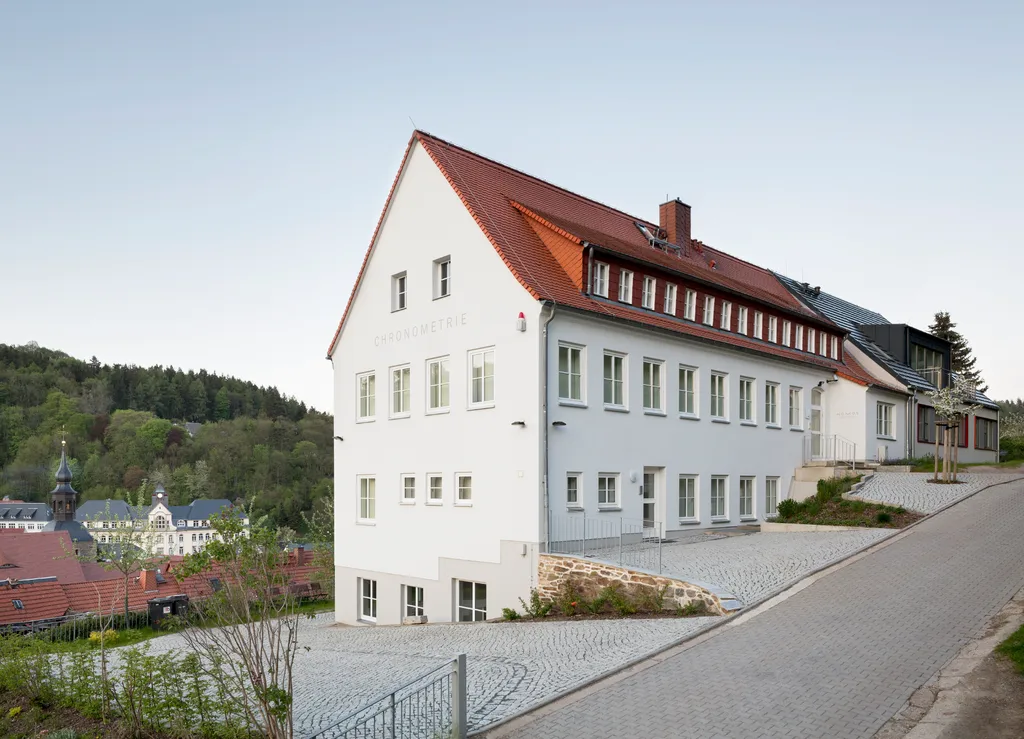
En una de las colinas de Glashütte se encuentra un edificio que, de alguna manera, resume bastante bien lo que significa fabricar relojes en este pequeño pueblo de Sajonia. Se llama Chronometrie y su historia vinculada a la relojería comenzó mucho antes de que NOMOS existiera: durante los años veinte, el edificio ya estuvo relacionado con la producción de cronómetros marinos de Lange.


Y aunque dentro del proceso actual de NOMOS este edificio está mucho más cerca del final que del principio, es por donde comenzó mi visita a la manufactura NOMOS. Aquí es donde los componentes fabricados previamente terminan convirtiéndose, por fin, en un reloj como el que quizás lleves en la muñeca.

La elección de esta ubicación para comenzar es intencional, porque es el mejor lugar para entender NOMOS. Si algo queda claro después de recorrer sus instalaciones es que, detrás de unos relojes aparentemente sencillos, existe un proceso industrial bastante más complejo de lo que su diseño minimalista deja entrever.
Chronometrie: el punto de encuentro entre tradición e innovación
La primera planta de la Chronometrie está dedicada en buena medida al ensamblaje de los calibres y se encuentra dividida en diferentes áreas, que responden con fidelidad a esa estampa que todos tenemos en mente al pensar en una manufactura relojera: puestos ordenados, herramientas de precisión, lupas y relojeros trabajando concentrados sobre los calibres. Pero aquí aparece rápidamente la primera contradicción interesante de NOMOS: algunos bancos de trabajo incorporan un pequeño sistema de transporte automatizado dentro de la propia mesa.

De este modo, los calibres permanecen protegidos del polvo y van llegando al relojero conforme avanza el proceso. Una vez realizada una operación, el calibre vuelve a introducirse en el circuito y continúa hacia la siguiente estación. Es, básicamente, una pequeña línea de producción integrada de forma invisible dentro de un banco tradicional de relojero. Y esto, aunque pudiera parecer anecdótico, no lo es. Durante toda la visita se repite una premisa clave: NOMOS no tiene ningún interés en enfrentar artesanía e industrialización; simplemente utiliza una u otra en función de dónde funcionen mejor.
El NOMOS Swing System: el camino hacia la verdadera independencia relojera
En otra de las salas de esta primera planta se trabaja con uno de los hitos cruciales para entender la evolución técnica de la marca: el Swing System.
Históricamente, NOMOS podía producir internamente una parte muy importante de sus movimientos, pero dependía de proveedores externos para el componente más crítico y delicado de cualquier reloj mecánico: el órgano regulador. Pero esto cambió en 2014. Tras unos siete años de investigación y desarrollo y una inversión superior a los once millones de euros, la firma sajona presentó su propio sistema de escape patentado. Puede parecer una inversión desmedida para un mecanismo que, físicamente, ocupa un espacio diminuto en el calibre, pero precisamente ahí reside el valor de la independencia técnica.

El Swing System reúne el volante, la espiral, el áncora y la rueda de escape. Explicado de forma sencilla: son los componentes responsables de controlar cómo se libera progresivamente la energía almacenada en el muelle real. Sin ellos, un reloj mecánico no podría medir el tiempo. Verlo de primera mano ayuda a comprender por qué desarrollar este órgano internamente resulta tan extraordinariamente complejo.
Ajustes micrométricos y tolerancia cero
Los rubíes del áncora, por ejemplo, se fijan utilizando goma laca tradicional. Para ello se calienta el material hasta poder trabajarlo en finísimos hilos antes de emplearlo para posicionar las paletas del escape con exactitud angular. Posteriormente, el volante debe equilibrarse con una precisión micrométrica. Una diferencia microscópica de masa altera por completo su comportamiento dinámico; para corregirla es necesario eliminar una cantidad ínfima de materia mediante fresado o láser. Si se comete un error en esta fase, el componente queda inservible y hay que empezar de cero.
Y lo más fascinante es que, después de todo este proceso, no puedes limitarte a ensamblar las piezas de cualquier manera: no todas son idénticas a escala microscópica. Aquí entra en juego uno de esos pasos invisibles, pero decisivos para alcanzar la cronometría de alta gama: el emparejamiento entre volante y espiral. Para lograrlo, NOMOS mide las características físicas y elásticas de ambos elementos y los clasifica en 40 categorías distintas para emparejarlos en combinaciones óptimas antes de su instalación definitiva en el calibre. Es el equivalente a buscar la pareja perfecta entre componentes que, aun siendo correctos por separado, ofrecen un rendimiento sobresaliente al trabajar juntos.
Son detalles técnicos difíciles de plasmar en una fotografía de catálogo, pero que explican con claridad qué significa fabricar un calibre propio. Al fin y al cabo, sin este nivel de exigencia, la marca podría seguir vendiendo relojes sin complicarse tanto la vida.
Pruebas de marcha en seis posiciones y encajado final
Una vez ensamblado el corazón del reloj, y dado que una pieza mecánica no pasa su vida en reposo sobre una mesa, sino sometida al movimiento continuo de la muñeca, llega el momento de comprobar los ajustes.
Por ello, los calibres se mantienen en marcha durante varios días seguidos mientras se analiza su precisión cronométrica en seis posiciones diferentes. Es un protocolo riguroso que desmonta una creencia bastante extendida entre los aficionados: un reloj no está terminado cuando se monta su última rueda; está terminado cuando demuestra su fiabilidad en marcha.

En la planta superior se desarrolla la etapa más reconocible: aquí se colocan las esferas, se montan las agujas y se encajan finalmente los calibres dentro de sus cajas de acero.
Y aunque pudiera parecer que el trabajo ha concluido, la realidad es otra. Una vez montado el reloj completo, se inicia una nueva ronda de controles: precisión final, hermeticidad y comprobación de complicaciones como el fechador u otras indicaciones auxiliares.
El centro de mecanizado CNC: ingeniería alemana y calibres Neomatik
Ahora sí, el reloj está listo. Sin embargo, para comprender todo el camino recorrido debemos abandonar la Chronometrie y retroceder en la cadena productiva. Como mencionamos al principio, este recorrido empezó cerca de la meta; para ver el origen nos desplazamos al segundo edificio de NOMOS en Glashütte.
Esta instalación se asemeja mucho más a una planta de ingeniería de alta precisión que al taller bucólico de la relojería tradicional: barras macizas de acero y latón alimentan hileras de centros de mecanizado CNC. Aquí la maquinaria se concentra en la fabricación de los calibres (las cajas y otros elementos se producen con otros especialistas colaboradores), fiel a la filosofía de la casa: despacio y con buena letra. Gran parte de esta ingeniería se ha enfocado en rediseñar la geometría de cada diente de los engranajes para optimizar la transmisión de energía a lo largo de todo el tren de ruedas.


El resultado, especialmente en la familia de calibres automáticos Neomatik (como el DUW 3001), es una eficiencia motriz cercana al 95 %. Lejos de ser una simple cifra teórica, esto tiene un impacto directo en la muñeca: al diseñar calibres automáticos ultrafinos, cualquier pérdida energética penaliza la reserva de marcha. Al no disponer de espacio físico para montar componentes más grandes que compensen pérdidas por fricción, la eficiencia deja de ser un reclamo publicitario para convertirse en una necesidad técnica.
La clásica platina de tres cuartos de Glashütte: historia y función
Otro rasgo identitario de la relojería sajona presente en estos calibres es la icónica platina de tres cuartos (Dreiviertelplatine). Su origen se remonta al siglo XIX y nació con un propósito eminentemente técnico: en lugar de sujetar individualmente las distintas ruedas del tren mediante múltiples puentes individuales, una única placa de gran superficie cubre y asegura la mayor parte del mecanismo, aportando una rigidez estructural inigualable. Resulta revelador comprobar cómo señas de identidad que hoy asociamos a la alta tradición decorativa sajona nacieron, en realidad, como soluciones de pura ingeniería funcional.
Tras el mecanizado industrial, comienza la fase de acabado y decoración tradicional de Glashütte: varias ruedas reciben el pulido solar (Sonnenschliff), mientras que puentes y platinas se decoran con las clásicas franjas de Glashütte (Glashütter Streifenschliff). En este punto, la precisión industrial se funde con el oficio artesanal. Posteriormente, las máquinas vuelven a intervenir, aunque ya no para cortar metal, sino para automatizar tareas sistemáticas como la inserción micrométrica de rubíes o la dosificación exacta de aceites de lubricación. Esta automatización selectiva permite a NOMOS optimizar recursos y hacer que su equipo humano se concentre en las operaciones manuales de ajuste fino donde la sensibilidad del relojero es insustituible.
Finalmente, con los componentes decorados y preajustados en un premontaje inicial, las piezas quedan listas para emprender el viaje hacia la Chronometrie, donde completarán el ciclo de ensamblaje que vimos al inicio.

Manufactura NOMOS: la complejidad invisible
Conocer la manufactura desde dentro ayuda a comprender el verdadero valor de la marca: relojes de estética limpia, depurada y aparentemente sencilla que albergan en su interior un despliegue de ingeniería, rigor histórico y manufactura independiente mucho más profundo de lo que su diseño deja entrever a simple vista.
Viendo los pasos que NOMOS ha dado a lo largo de su trayectoria en Sajonia, queda claro que su apuesta por la autosuficiencia técnica marcará sus próximos capítulos en la alta relojería. Puedes consultar su catálogo completo en su web.
Puedes ver el vídeo de la visita aqui.
Deja una respuesta